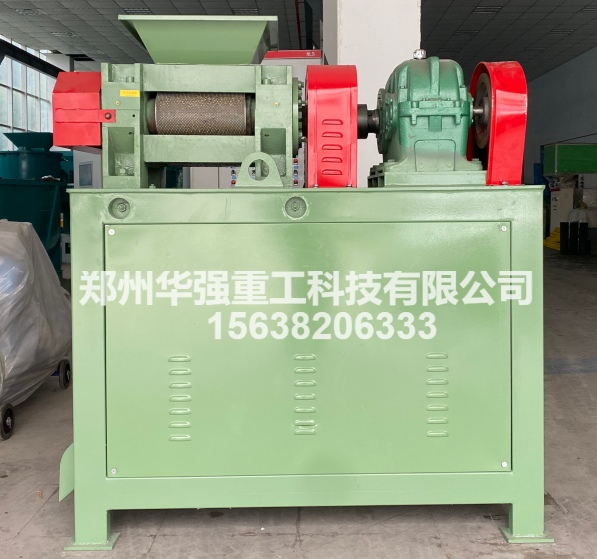
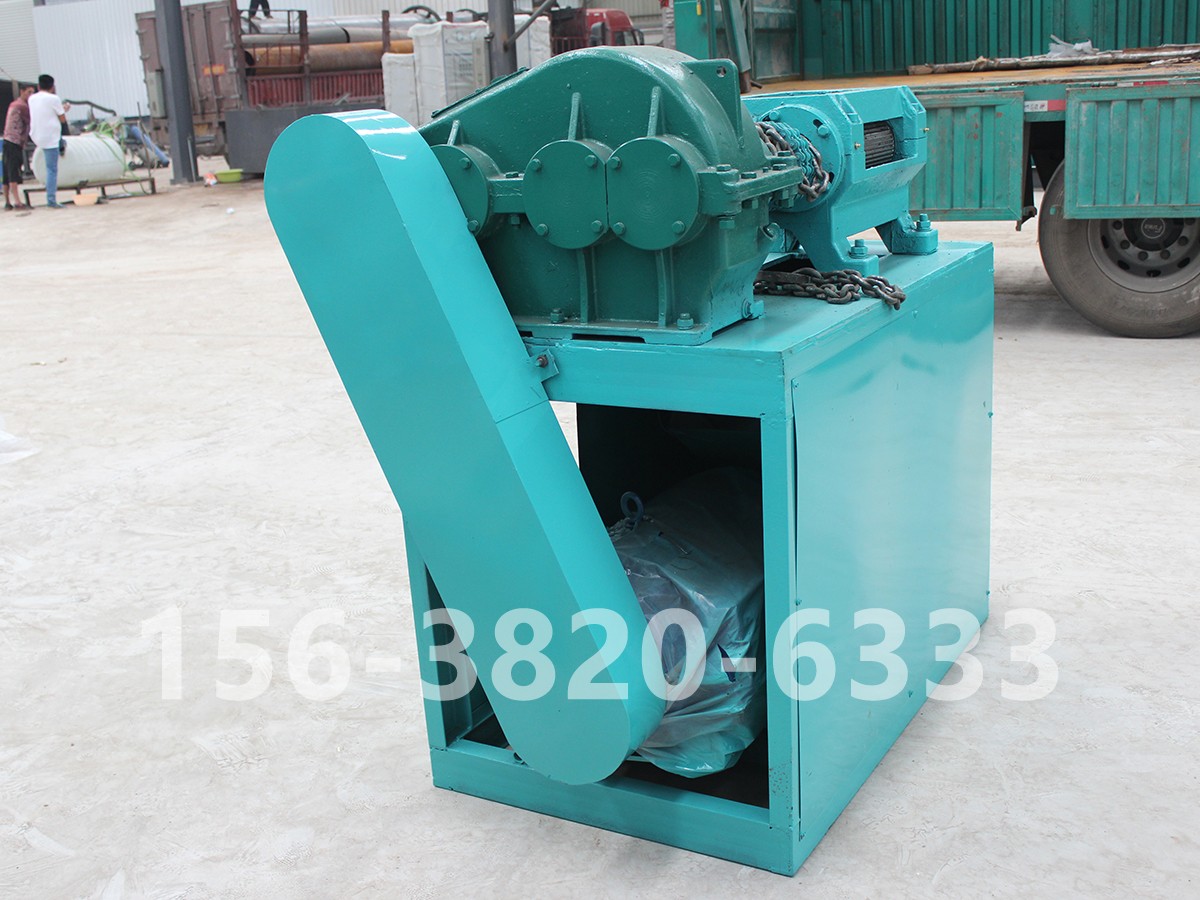
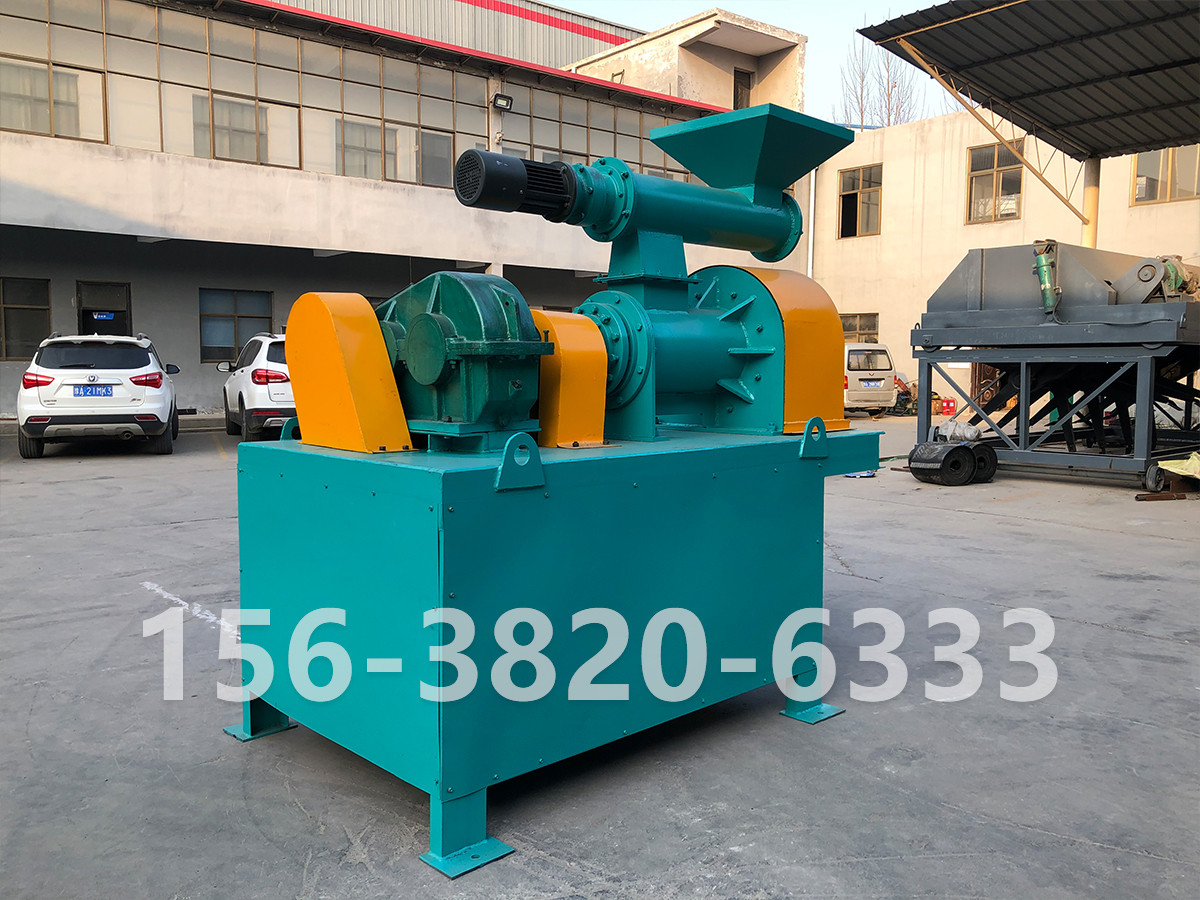
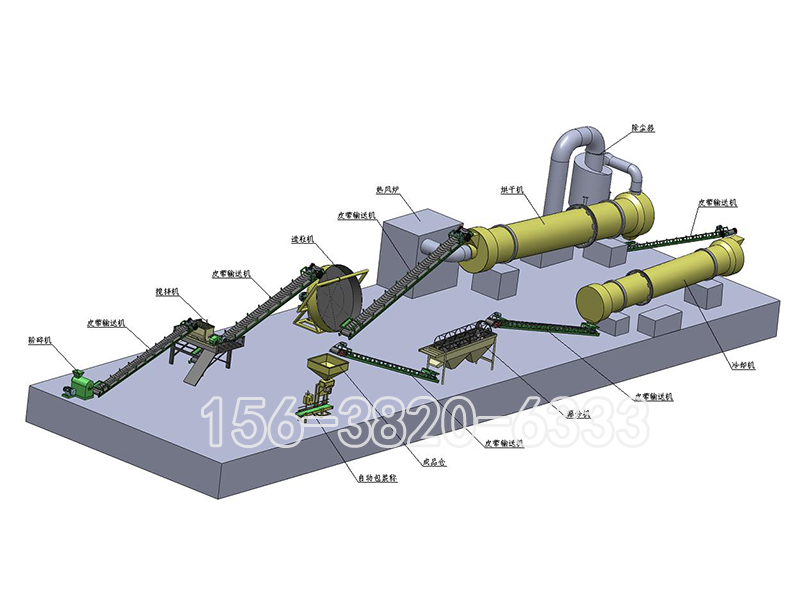
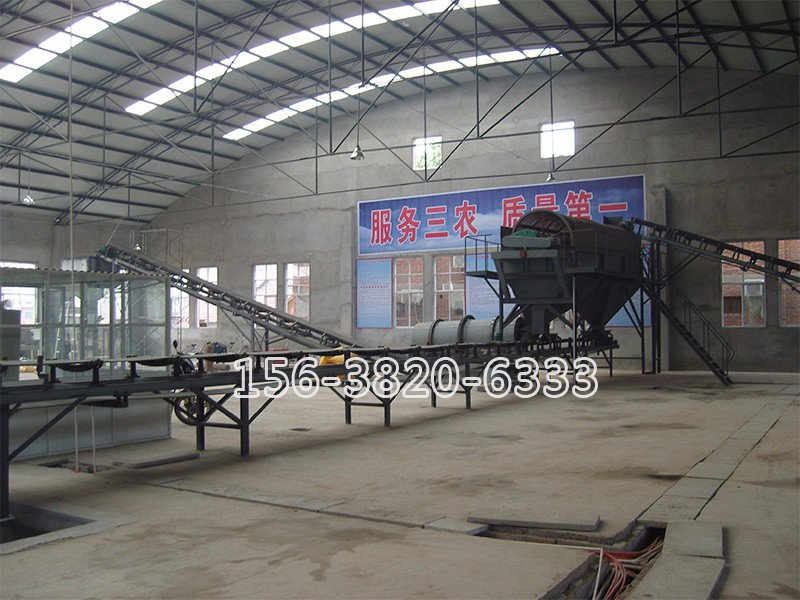
挤压造粒机是有机肥生产线主流成型设备,也是常用的有机肥造粒机。与圆盘、转鼓湿法团聚造粒不同,挤压造粒依靠压辊外力,将粉状腐熟有机肥挤压穿过模孔成型柱状颗粒。在实际生产中,经常出现粉料不成粒、颗粒短碎、粉末多、成粒率偏低等问题,不仅降低产能,还会增加返料处理压力。想要有效提升挤压造粒机成粒率,需要从原料预处理、物料配比、设备调试、易损件维护、操作规范多个维度综合调整。
原料状态是决定挤压造粒机成粒率的基础。挤压成型对原料细度、含水率要求严格,很多厂家成粒差,根源就在前端物料处理不到位。发酵后的粪肥结块必须使用粉碎机充分粉碎,原料细度建议控制在0.8mm以内,大块颗粒会堵塞模孔,挤压时难以成型,产出大量碎料。原料含水率是重中之重,有机肥造粒机挤压成型的适宜含水率一般控制在20%~30%。水分过高,物料偏软,挤出的颗粒容易粘连变形,脱模后快速破碎;水分过低,物料缺少粘结力,挤压困难,颗粒松散,粉末量大。原料湿度过高,可搭配干秸秆、菌渣进行混合调湿;物料偏干时,少量均匀补水,不可一次性大量喷淋。同时合理添加粘结辅料,提升物料内聚力,有助于颗粒成型。
优化物料配比,改善物料纤维结构。畜禽粪肥原料纤维过长、粗纤维占比过高时,物料韧性差,挤压成型容易断裂。可根据原料特性,调整腐熟粪肥、秸秆、腐殖土配比,缩短长纤维,减少硬质粗纤维含量。原料中砂石、金属杂质必须提前筛除,杂质不仅磨损模具,还会造成局部挤压空洞,颗粒断裂,降低有机肥造粒机成粒效果。前端配套除铁、筛分设备,去除异物,保障进入挤压造粒机的物料纯净均匀。
合理调试挤压造粒机设备参数。压辊与模具之间的间隙是核心调节项,间隙过大,物料受压不足,无法充分挤压进入模孔,多为松散粉料;间隙过小,设备负荷急剧升高,模具磨损快,容易堵孔。需要按照设备说明微调压辊间隙,保证物料充分挤压成型。同时控制进料速度,保持匀速连续喂料。进料忽多忽少,压力不稳定,会造成颗粒长短不一,碎粉增多。皮带输送机稳定送料,维持模腔内物料压力恒定,是保障稳定成粒的关键。
定期维护模具、压辊等核心易损件。模具模孔内壁磨损、锈蚀、堵塞,是挤压造粒机成粒率持续下降的常见原因。长期生产后,模孔内壁变得光滑,摩擦力不足,物料难以成型;模孔被干结物料堵塞,有效成型孔数量减少。需要定期清理模孔内干结残留肥料,磨损严重的模具及时更换。压辊表面磨损之后,挤压摩擦力下降,物料输送与挤压效果变差,要及时检修或者堆焊修复。每次停机后,清理模孔内残留物料,防止物料干结固化,下次开机影响成型。
规范现场操作,做好返料循环利用。生产中筛分出的碎颗粒、细粉作为返料,按比例掺进新原料中一起进入挤压造粒机。适量返料可以改善物料颗粒级配,提升物料挤压成型性能,提高有机肥造粒机整体成粒率。但返料添加比例不能过高,否则会造成物料塑性下降,反而不利于成型。生产过程中持续取样观察颗粒状态,根据成品情况动态调整水分、进料量与压辊间隙。
提升挤压造粒机成粒率是一套系统性工作,原料细度与含水率管控为前提,合理配比与除杂为基础,设备间隙调节、模具保养为保障。通过多方面协同优化,有机肥造粒机可以稳定产出硬度高、粉末少的柱状有机肥颗粒,减少返料,提升整条有机肥生产线产能,降低生产能耗与原料损耗。