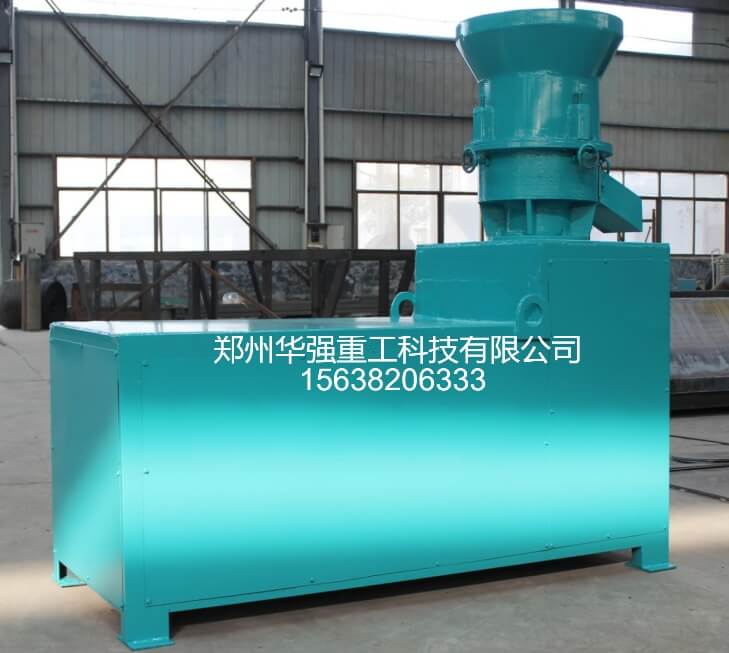
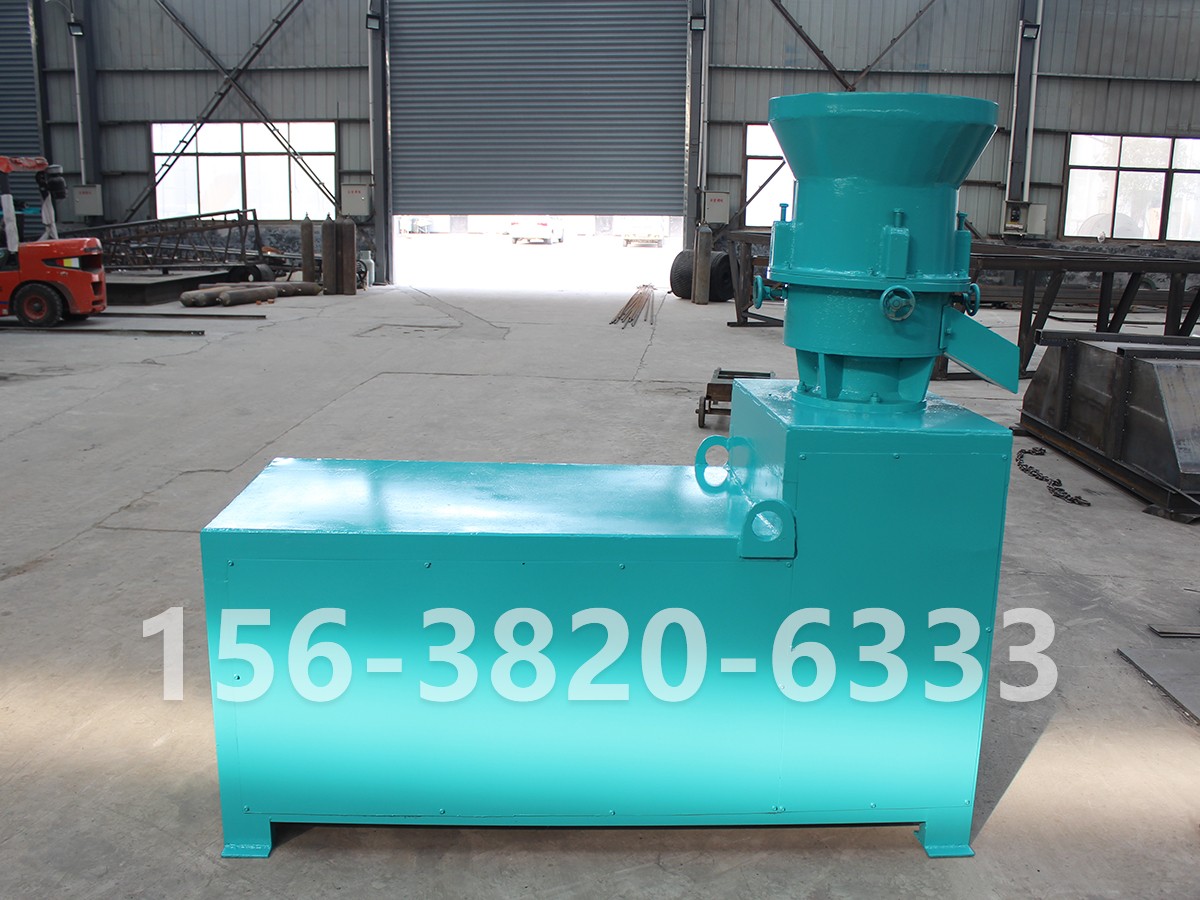
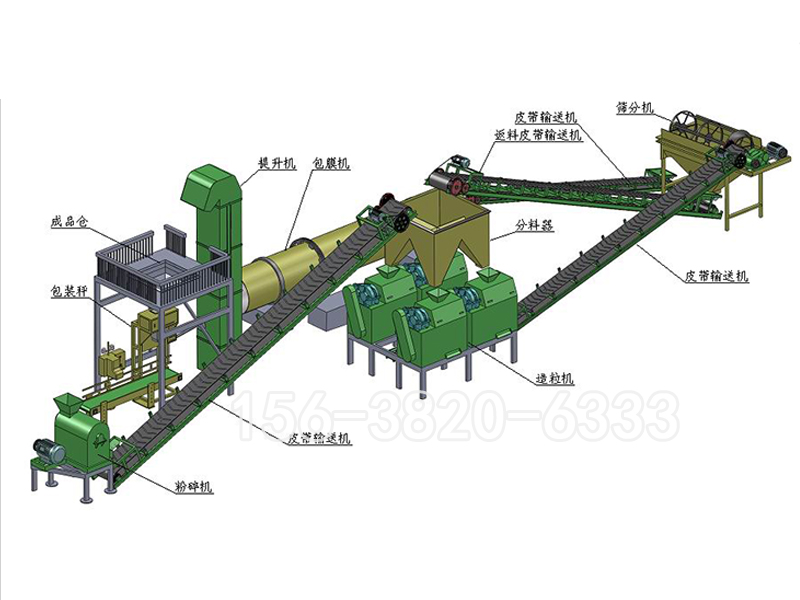
平模挤压造粒机的核心结构是一个水平放置的平模板。模板上密布直径2~8毫米的小孔,工作时,两个或多个压辊在模板上方绕轴旋转,将不断进入的粉状原料强行碾压、挤入模孔。物料在模孔内受到强大的挤压与剪切作用,内部纤维素、腐殖质等产生黏结,从模孔另一端挤出成条,再由紧贴模板的切刀切断,滚落成均匀圆润的颗粒。
关键在于:整个成型过程属于物理冷压,物料温度基本不升高,颗粒挤出后无需再进行干燥处理。只要原料含水率控制在20%~40%之间,挤出的颗粒就具备足够的强度与形状稳定性,可以直接进入冷却、筛分、包装工序。
与之相比,转鼓造粒、圆盘造粒等湿法工艺往往需要向原料中额外喷水造粒,成粒后含水率高达30%~45%,后续必须烘干脱水,一条配套干燥系统动辄增加几十万投入,每吨成品还要额外消耗燃料成本。
作为通用的有机肥造粒机,平模挤压造粒机对原料的适应:
畜禽粪便类:发酵腐熟后的鸡粪、猪粪、牛粪,经粉碎机处理后即可直接喂入造粒,颗粒密实、不易粉化;
菌渣糟渣类:食用菌菌渣、酒糟、醋糟等纤维类物料,在高压挤压下纤维交织成网,颗粒强度反而更好;
复混配方类:有机肥掺混氮磷钾化肥、腐殖酸、功能菌剂等多组分原料,挤压过程中混合均匀、成粒一致,非常适合小型掺混肥生产线;
生物质类:秸秆炭粉、草木灰等难造粒的轻质物料,也能通过调整模孔孔径实现稳定成型。
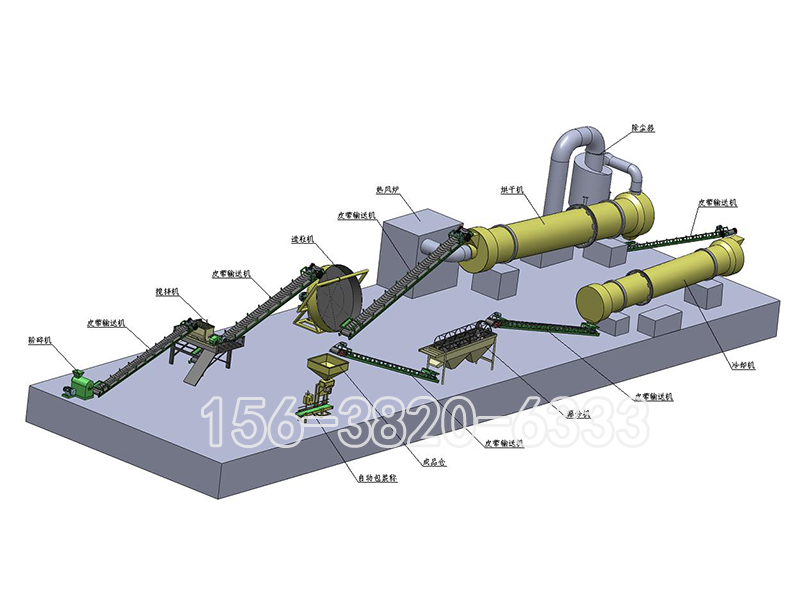
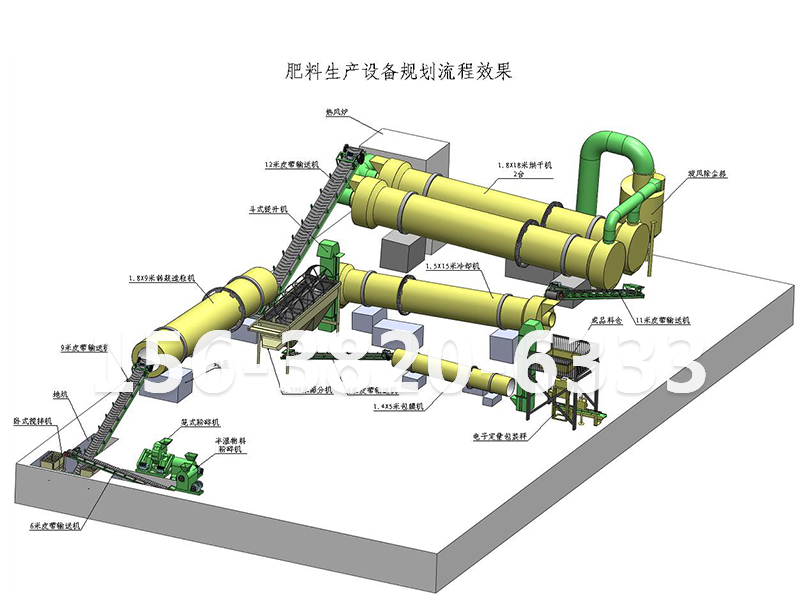
省去烘干系统:烘干机、热风炉、除尘器、引风机一整套设备不再需要,生产线缩短,厂房面积需求同步缩减;
能耗大幅降低:传统烘干工序每吨成品需消耗大量煤、气、生物质燃料,免烘干造粒仅需主电机用电,吨电耗可控制在较低水平;
环保压力小:没有热源燃烧就没有烟气排放问题,粉尘点位减少,环保验收更容易通过;
以一套年产 1 万吨的小型有机肥生产线为例,采用免烘干平模造粒方案,整体投资可比传统湿法+烘干方案节省30%以上,投资回收周期明显缩短。
选购平模挤压造粒机时,建议重点关注:
模板与压辊材质:这是核心易损件,优选合金钢材质,并确认压辊轴承密封可靠、润滑方便;
模孔孔径选择:颗粒直径决定成品外观与适用场景,2~4毫米适合粉状感较强的有机肥,5~8毫米适合颗粒感要求高的产品;
喂料均匀性:前置工序建议配置螺旋喂料机,保证进料连续稳定,避免堵料和颗粒忽大忽小;
筛分回料配套:少量未成型粉末经筛分后返回重新造粒,提高成品率,降低原料浪费;
厂家服务:确认厂家能提供模板、压辊等易损件供应,避免后期"有设备没配件"的尴尬。
日常使用中,需定期检查模孔是否堵塞、压辊磨损是否均匀,每次作业后清理残留物料,按周期加注润滑脂,设备即可长期稳定运行。
省掉烘干工序,不只是省一台设备,更是省了能耗、省了环保压力、省了运维成本。平模挤压造粒机以低温成型的工艺优势,让中小型有机肥厂用更低的门槛做出合格的颗粒肥产品。