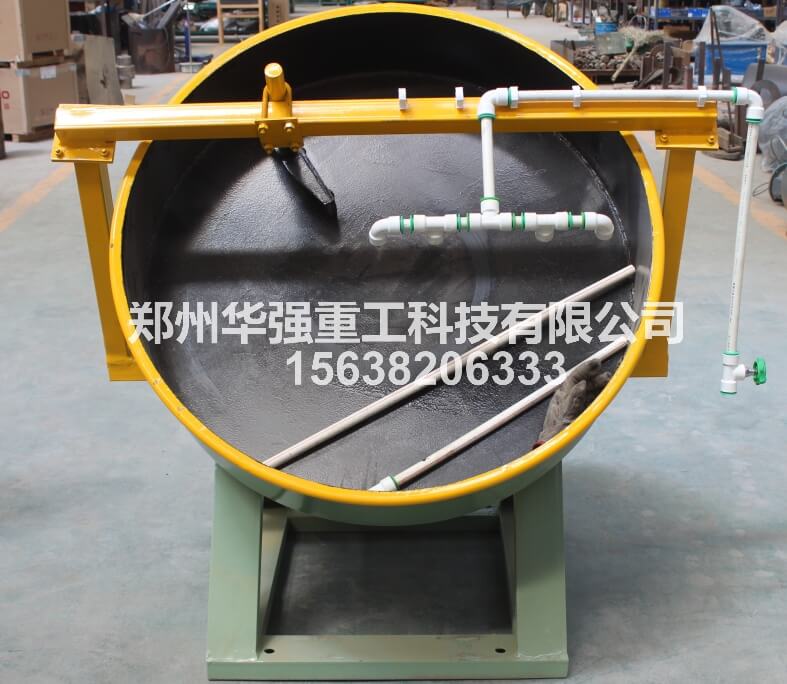
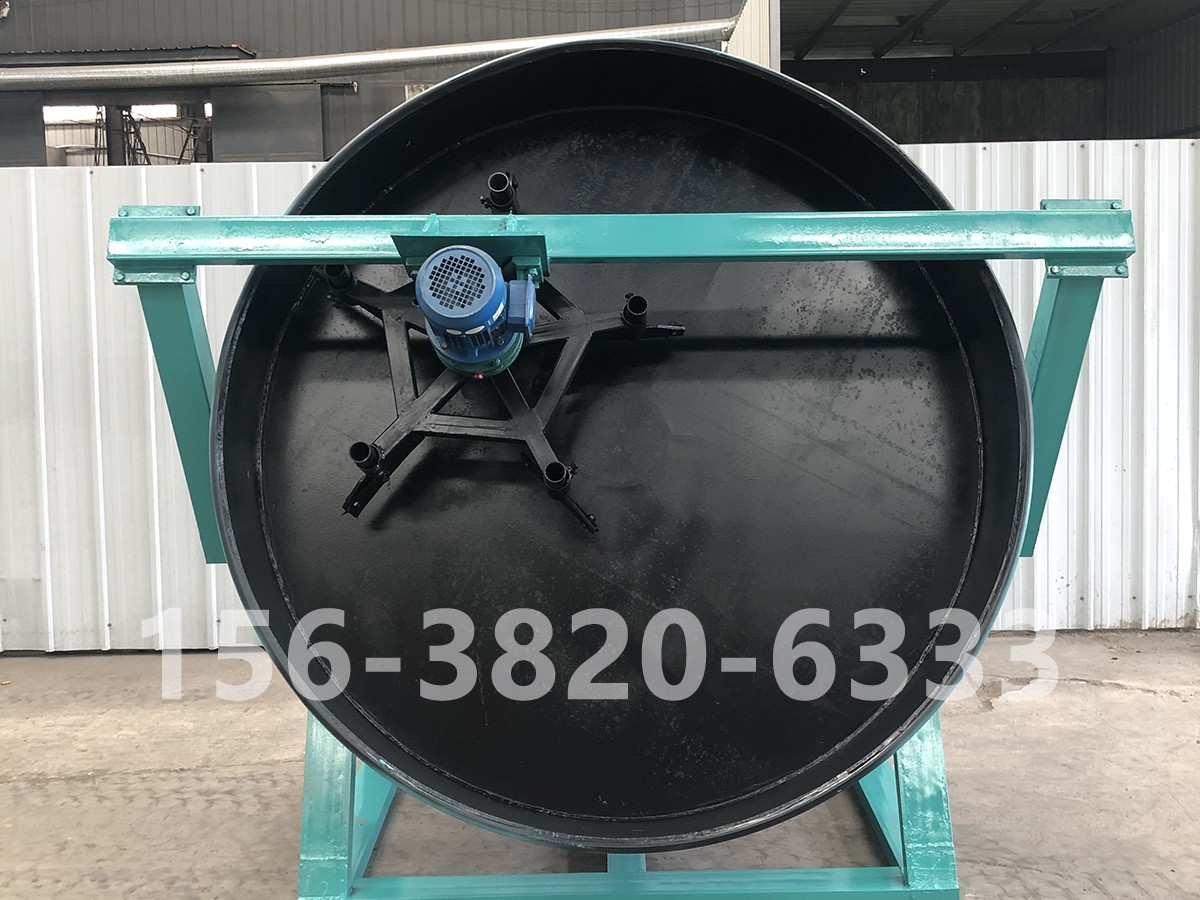
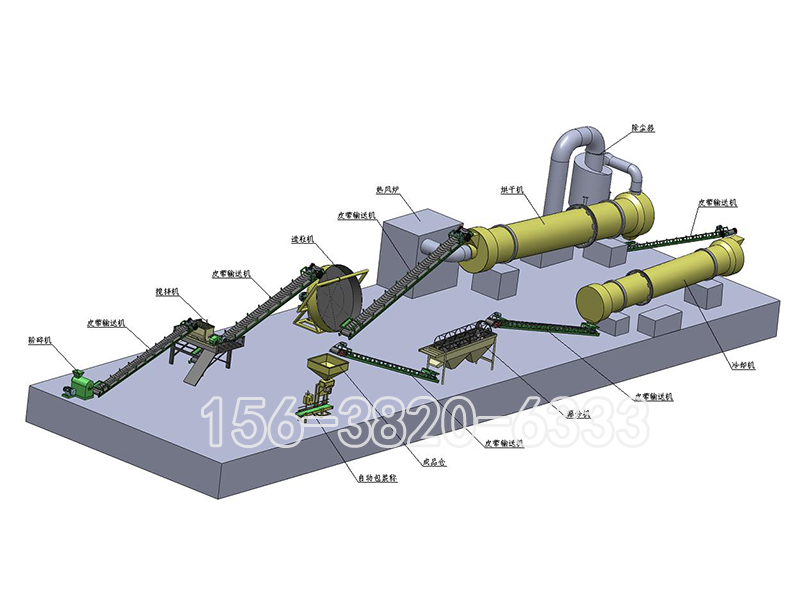
圆盘造粒机凭借结构简单、颗粒圆润、调试灵活的优势,是有机肥生产线、复合肥生产线中的主流造粒设备。很多用户在使用有机肥造粒机、复合肥造粒机时,常常遇到成粒率波动大、粉料多、颗粒大小不均、粘盘结块等问题,很难稳定维持93%以上高成粒率。高成粒率不是依靠单一参数调节,而是原料预处理、设备参数匹配、匀速给料、雾化供水、返料循环、现场巡检维护整套工艺协同控制的结果。
原料预处理是高成粒率的基础,也是容易被忽视的环节。不管是有机肥造粒机处理畜禽粪便、腐殖质原料,还是复合肥造粒机加工氮磷钾粉料,原料细度都建议控制在80–100目,大块硬块、杂质提前筛分粉碎,避免大颗粒破坏成球体系。水分是造粒核心指标,有机肥原料适宜含水率25%–32%,复合肥粉料粘性偏低,水分适当下调至18%–24%,遵循“手握成团、轻触即散”的判断标准。原料粘性不足时,可适量添加膨润土、腐殖酸作为粘结剂,提升粉料团聚能力;同时提前配比15%–25%合格返料作为母核,返料母核是快速起球、拉高成粒率的关键,没有母核直接上新粉料,成球速度慢、粉料占比大幅上升,很难突破90%成粒门槛。
设备参数精细化调节,决定颗粒成型轨迹与停留时间。圆盘造粒机核心可调参数为倾角、转速、盘边高度。常规调试区间倾角40°–52°,转速14–22r/min。物料粘性大、易结团,适当调大倾角,缩短盘内停留时间,防止超大疙瘩;原料松散、粘性差,小幅降低倾角、降低转速,延长物料滚动团聚时间。参数调整必须遵循少量多次原则,每次倾角变动不超过1°,转速微调0.5–1r/min,不要一次性大幅度改动。盘内物料需要形成清晰分层:底部母核区、中部长大区、上部成品溢流区,分层清晰才代表造粒工况稳定,一旦物料流动混乱、无分区,成粒率会快速下滑。
稳定给料与雾化供水同步配合,保障连续生产。很多生产线成粒率忽高忽低,根源在于给料忽快忽慢、喷水不均匀。给料机采用变频匀速送料,投料量匹配圆盘规格,禁止短时猛加料。供水优先选用低压雾化喷头,不能直接水柱冲刷物料,局部过湿会造成粘盘、大团块;局部缺水则持续起粉。操作人员需要持续观察盘面状态,粉料多就微量增湿、补加母核;出现黏糊结块,立刻减水、补干料调湿。有机肥造粒机原料有机质波动大,要比复合肥造粒机更频繁监控水分变化,根据原料批次差异动态调整喷水量。
规范返料循环、盘面维护和常态化巡检,守住93%成粒率底线。成品筛分后的细粉、不合格小颗粒持续回流造粒盘,形成闭环工艺,稳定母核数量。生产过程中刮刀要保持状态正常,及时清理盘底结疤,结疤凹凸不平会打乱物料滚动轨迹,颗粒畸形、粉料增多。开机遵循空机启动、先少量铺底料造母核,再逐步提料量;停机前先停粉料、持续喷水滚圆一段时间,再清理盘面,避免物料干结粘盘。运行期间定时抽检出料成粒情况,记录原料水分、倾角、转速、给料速度,形成对应物料的工艺台账,后续同批次原料可以直接复用成熟参数,减少试错成本。
盘面持续大量粉料,优先排查水分偏低、返料母核不足、转速过快倾角过大;频繁出大疙瘩,多为喷水集中、原料水分超标、倾角偏小。有机肥造粒机原料有机质、纤维含量波动大,复合肥造粒机受不同配方盐类吸湿性影响,二者工艺参数不能直接照搬。只要把控好原料细度与水分、稳定母核返料、精准匹配倾角转速、匀速给料雾化给水,配合常态化清盘维护,圆盘造粒机完全可以长期稳定保持93%以上成粒率,颗粒圆润均匀,降低返料负荷,整条肥料生产线产能与成品品质同步提升。